

En insats i mässing är en av de billigaste komponenterna i ett VVS-system och en av de dyraste att få fel. Den är vanligtvis installerad bakom gipsskivor, under en platta eller inuti ett skåp, och dess felläge är sällan dramatiskt: ett långsamt gråt vid en krimpring, en hårfästes spricka vid basen av en hulling, ett nålhål som öppnar sig efter två uppvärmningssäsonger. När någon ser problemet har beslaget varit i bruk i flera år och kostnaden har flyttats från några ören mässing till ett saneringsanspråk.
Den asymmetrin är anledningen till att kvalitetskontroll på mässingsinsatsbeslag inte kan vara en sista visuell kontroll innan kartongen är förseglad. Det måste vara en kedja av grindar: legeringsverifiering vid inkommande, verktygs- och processkontroll vid bearbetning, dimensionsinspektion vid bänken, destruktiv provning och tryckprovning i labbet och dokumentation som överlever en revision. Den här guiden går igenom varje grind och vad man ska mäta vid den.
Artikeln förutsätter beslag för PEX- eller PE-RT-system för dricksvatten - hullingförsedda insatsbeslag, insticksbågar och T-stycken och inlägg-till-gänga övergångar - men samma ram gäller för mässingsbeslag som används i vattenledningar, bevattning och tryckluftsledningar.
De flesta fältfel som skylls på "dålig mässing" är faktiskt gränssnittsfel. En insatsbeslag är ena halvan av en mekanisk led; krympringen eller hylsan, röret och verktyget är den andra halvan. En koppling kan vara perfekt inom sin egen ritning och fortfarande läcka om hullingprofilen inte matchar ringen, om röret inte trycks till axeln eller om crimpverktyget är okalibrerat.
För QC-ändamål betyder detta fyra felfamiljer:
Gemensam integritet.Hullingens diameter, hullingens stigning, hullingens höjd, införingsfasningen och insättningsdjupet avgör om ringen trycker ihop röret på hullingarna korrekt. En hulling som är 0,1 mm mindre, eller en för vass införing, kan producera en fog som klarar ett fem minuters trycktest och misslyckas efter hundra termiska cykler.
Väggintegritet.Gjutna eller smidda kroppar kan bära porositet, kalla stängningar eller sprickor i sexkantshörnet. Dessa är osynliga på en pläterad del och uppträder endast under tryck eller i tvärsnitt.
Trådintegritet.NPT- och BSP-gängor är inte utbytbara, och en sliten dyna ger en gänga som griper in för hand men som gråter under 60 psi. Trådform, toppskick och trådlängd har betydelse.
Material integritet. De två felen med den längsta svansen är blyhalt över dricksvattengränsen och avzinkning i aggressivt vatten. Båda är kemiproblem som ingen dimensionell inspektion kommer att fånga.
Definiera acceptanskriterierna innan du inspekterar något
Inspektörer kan inte avvisa en del mot en känsla. Innan det första partiet skickas bör köparen och leverantören komma överens om en dokumentuppsättning som fastställer fyra saker:
1. En ritning som markerar kritiska egenskaper.Alla dimensioner förtjänar inte samma uppmärksamhet. Hullingsgeometri, gängform, håldiameter och material är kritiska; total längd och hex kosmetika vanligtvis inte.
2. En fast standardutgåva.För PEX-insatsbeslag betyder det vanligtvis ASTM F1807 (metallinsatsbeslag med en kopparkrympring) och testerna på systemnivå i ASTM F877, med CSA B137.5 för den kanadensiska marknaden. För beslag i expansionsstil, ASTM F1960. Trådar styrs av ASME B1.20.1 (NPT) eller ISO 228-1 och ISO 7-1 (BSP). Överensstämmelse med dricksvatten löper genom NSF/ANSI 61 och NSF/ANSI 372. Fäst upplagan och årtalet i inköpsordern, eftersom kraven flyttas.
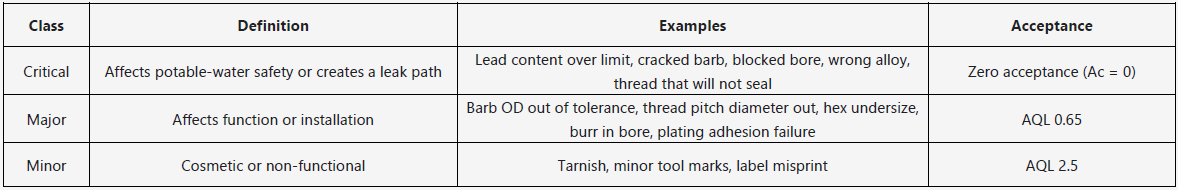
3. En defektklassificering.Kritisk, dur och moll definieras i ord som fabriken kan applicera på golvet.
4. En kontrollplan.Vilken egenskap kontrolleras vid vilken grind, med vilken mätare, vid vilken frekvens, av vem.
En fungerande klassificering för denna produktfamilj:
Allt nedströms är byggt på spöet eller gjutningen, så detta är grinden med högst hävstång och den som oftast reduceras till "leverantören skickade ett certifikat".
Kemi och legeringsidentitet.För bearbetade beslag specificeras mässingsstång vanligtvis till ASTM B16 (friskärande mässing) eller en blyfri motsvarighet såsom C27450, C28500, C69300 eller C89833. Notera skillnaden som slår många köpare: "blyfri" enligt NSF/ANSI 372 betyder en viktad genomsnittlig blyhalt på högst 0,25 % över våta ytor, inte noll bly. En C36000 fribearbetad mässing – ungefär 61,5 % koppar, 3 % bly – bearbetar vackert och uppfyller det kravet direkt. Om en offert ser ovanligt billig ut för en blyfri del är den första frågan vilken legering som egentligen körs.
Hur man verifierar det.Handheld XRF är ett snabbt screeningverktyg och hör hemma på varor in, men det läser av ytan och kan luras av segregering, plätering eller kontaminering. Använd XRF för att sortera 100 % av inkommande partier eller för att screena ett prov per värme, bekräfta sedan med optisk emissionsspektrometri eller ICP på borrade spån för minst ett prov per värmenummer. Anteckna värmenumret mot bruksintyget.
Mekaniskt skick.Hårdhet (typiskt Rockwell B) talar om för dig om stången kommer att bearbetas rent och om hullingarna kommer att deformeras snarare än att spricka under monteringen. Stångens diameter, rakhet och yttillstånd har betydelse för verktygets livslängd och för koncentriciteten nedströms.
Gjutgods, om det används.Sand- eller permanentgjutgods bör levereras med ett kemicertifikat och en porositetsstandard som överenskommits i förväg. Fråga hur gjuteriet kontrollerar gasporositeten och om referensröntgenbilder eller snittade prover finns tillgängliga på begäran.
En praktisk checklista för inkommande inkommande:
●Brukscertifikat med värmenummer, kemi och mekaniska egenskaper
●XRF-skärm för varje parti; ICP/OES-bekräftelse per heat
●Hårdhetstest på ett prov per parti
●Stångdiameter och rakhet mot ritningen
●Intyg om överensstämmelse korskontrollerat mot inköpsorderlegeringen, inte bara "mässing"
Gate 2: Kontroll under process
Mest dimensionell drift i mässingsbeslag är verktygsslitage, inte operatörsfel, och det visar sig gradvis. Kontrollerna som fångar det är tråkiga och effektiva:
Första godkännande vid varje installation och varje skift.De första delarna av ett nytt verktyg, efter ett stansbyte eller efter en omstart av maskinen mäts mot den fullständiga egenskapslistan och kvitteras. Ingenting går förrän den första biten släpps.
SPC på de två eller tre egenskaper som betyder mest.Hullingens ytterdiameter och gängstigningsdiametern är de vanliga kandidaterna. Rita X-bar- och R-diagram, beräkna kapacitet och kräver Cpk på minst 1,33 innan en process anses vara stabil. När diagrammet trendar mot en gräns, ändra verktyget enligt schemat snarare än vid misslyckande.
Trådtillverkningsmetod.Valsade trådar är generellt sett starkare och har bättre ytfinish än skurna trådar, och de undviker de grader som en matt stans lämnar vid trådutloppet. Vilken metod som än används, definiera den i processbladet och låt den inte ändras tyst.
Grad och spånkontroll.En grad vid borrkanten eller innanför hullingsroten är både en flödesbegränsning och en spänningshöjare. Gradning, trumling och ultraljudsrengöring kräver validerade parametrar – media, tid och badets tillstånd – inte bara "vi tumlar dem."
Stressavlastning.Bearbetning och kallformning lämnar kvarvarande spänningar som senare kan öppna sig i sprickor, särskilt i legeringar med hög zinkhalt. Om ritningen eller legeringen kräver glödgning, verifiera den med hårdhet och, på kvalifikationspartier, en sektion.
Grind 3: Mått- och gänginspektion
Det är denna port som köpare kan ange mest exakt, och den där ett skriftligt besiktningsblad betalar sig direkt.
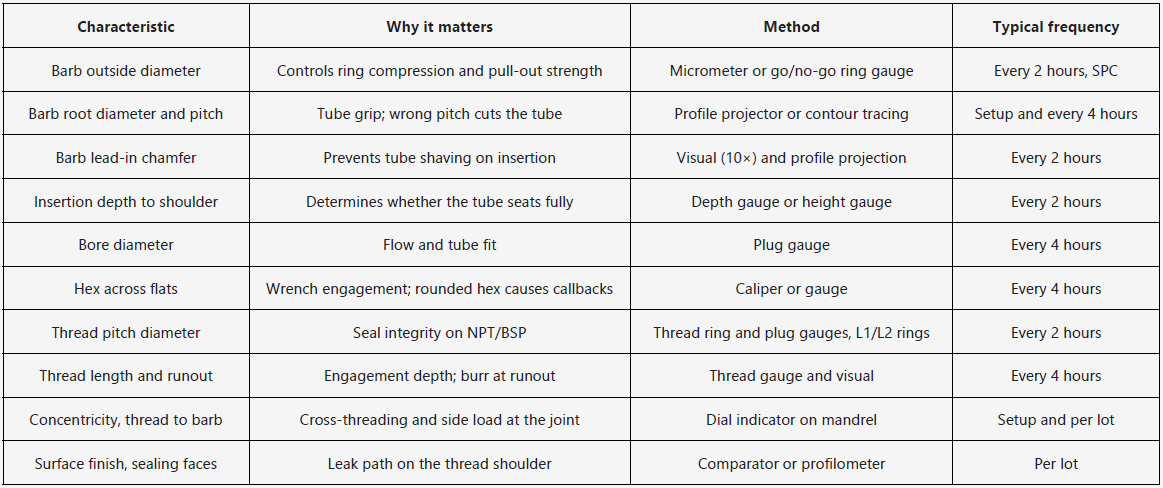
Två discipliner får denna grind att fungera. Först måste mätare kalibreras enligt ett schema och kalibreringsdekalen måste vara läsbar på golvet, inte arkiverad på ett kontor. För det andra bör inspektionsbladet registrera faktiska avläsningar, inte bockar. Ett ark fullt med fästingar säger ingenting för en revisor om drift.
Trådar förtjänar en separat notering. NPT är en konisk gänga som tätar på flankerna; BSPP är parallellt och tätar på en bricka eller O-ring; BSPT är avsmalnande. En koppling som är gjord på fel av dessa kommer att träs in halvvägs och läcka, och felet kommer att skyllas på installationen. Verifiera gängstandarden på ritningen, mät den med rätt ring och kontrollera att gängstartfasningen finns och avgradad - en avfasning som saknas är en av de vanligaste orsakerna till korsgängning i fält.
Fortsättning följer!


